
Технический разбор: корни проблем в линии готовых смесей и их влияние на бизнес
Под «линия готовых смесей» я понимаю не абстрактный набор машин, а конкретную цепочку: прием сырья — дозирование — смешивание — фасовка — контроль (я всегда уточняю это при оценке) — и каждый узел может быть узким местом. Система дозирования и точность взвешивания напрямую определяют процент брака: на одном из наших проектов в Подольске в 2017 году неправильная калибровка дозатора XYZ-200 и устаревшая взвешивающая машина Bizerba привели к росту рекламаций на 18% и потере 120 000 рублей за квартал — да, цифры реальны. Давайте разберёмся, почему традиционные подходы часто подводят: устаревшая электроника, ручная корректировка рецептур, отсутствие интеграции PLC с системой контроля влажности и качества. Это становится особенно ощутимо при масштабировании производства — производительность (кг/час) растёт, а точность дозирования не выдерживает нагрузки. — И это видно в отчетах по качеству.
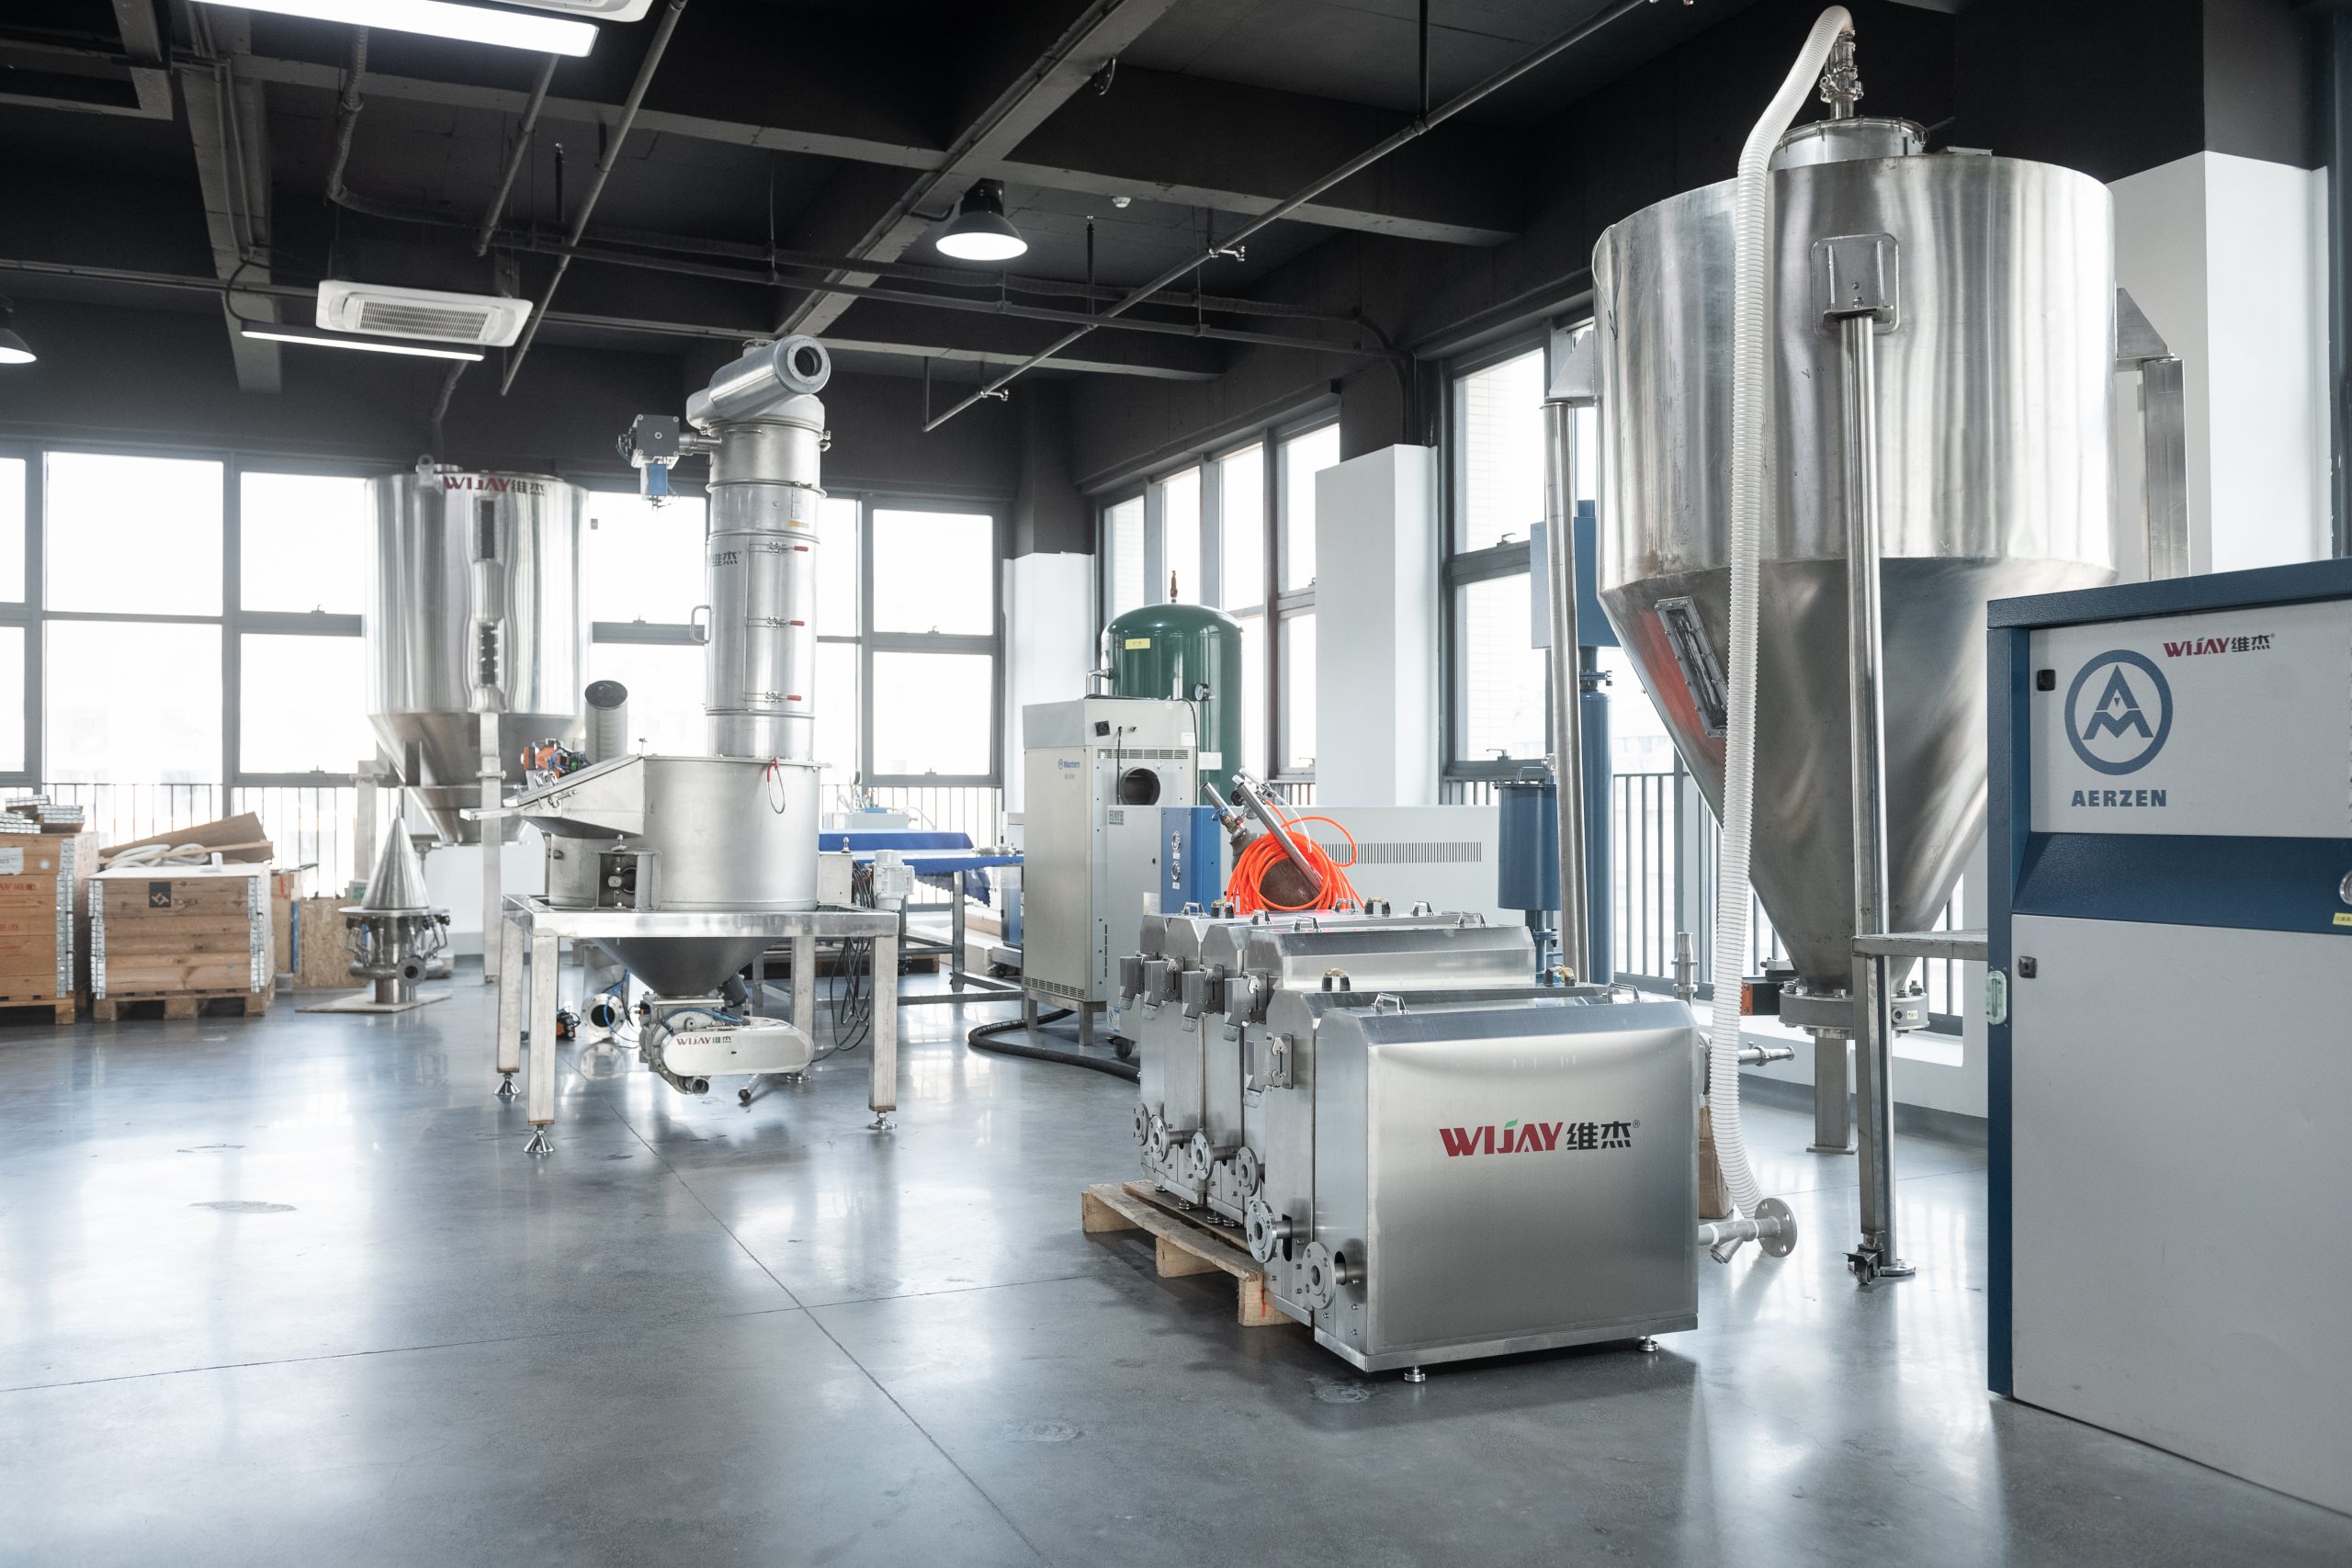
Я работаю в сфере поставок и внедрения оборудования более 15 лет; видел линии, которые выдерживали 500 кг/час и те, что еле тянули 50 кг/час. В мелком цехе в Новосибирске в январе 2019 мы заменили шнековый транспортер и внедрили автоматический модуль калибровки — отказов стало меньше на 12%, а время переналадки сократилось вдвое. Эти детали (дозатор, взвешивающая машина, контроль влажности) — не просто термины, это реальные точки влияния на себестоимость и репутацию. Вопрос в том: платить за «модернизацию по каталогу» или вкладывать в системный апгрейд, который даст измеримый эффект? Далее — сравним конкретные варианты и посмотрим, какие метрики важны для принятия решения.
Сравнение решений и взгляд вперёд: от системы смешивания к полной линии
Когда я говорю о следующем шаге, я имею в виду интеграцию — не просто модернизацию дозаторов, а переход к единой система смешивания порошков, управляемую PLC и SCADA, с централизованным контролем рецептур. Я видел, как это работает: в крупной пекарне под Санкт-Петербургом мы в 2020 году установили централизованную систему рецептурного управления, подключили дозаторы, шнековые транспортеры и весовые узлы — результат был очевиден в первые недели: снижение отклонений по массе порции с 4% до 0.8% и уменьшение списаний на 15%.
Какие альтернативы стоят на повестке?
Есть три подхода, которые мы обычно сравниваем: 1) частичная модернизация (замена дозаторов и улучшение фасовки), 2) полная интеграция с PLC/SCADA и централизованной системой контроля, 3) гибридный путь с поэтапной автоматизацией. Каждый путь имеет свои скрытые издержки — время простоя при установке, необходимость обучения персонала, расход энергопотребления. Я лично предпочитаю второй или третий подход для предприятий с объёмом выше 2000 кг в смену; выбрал так потому, что видел реальные цифры и последствия (в 2018 году один клиент в Казани вернулся к полуавтомату после неудачной попытки «самостоятельной» интеграции — потери были существенны). (Кстати, внедрение требует плана резервного питания для power converters — многие об это забывают.)
Подходя к заключению, предлагаю три ключевых метрики, по которым я сам оцениваю решение перед рекомендацией: 1) точность дозирования (граммы/порция) — измеряется на старте и через 30 дней; 2) производительность линии (кг/час) при стабильной рецептуре; 3) среднее время обслуживания и замены критических узлов (в часах простоя в месяц). Оцените по ним — и вы увидите реальную экономику, а не маркетинговые обещания. Я даю такие советы клиентам на основе личного опыта и данных с заводов в Подольске, Новосибирске и Санкт-Петербурге; и если нужно — могу помочь с тестовой проверкой оборудования. В конце концов, правильный выбор снижает потери и повышает маржу — а это то, что считает любой владелец. Wijay